
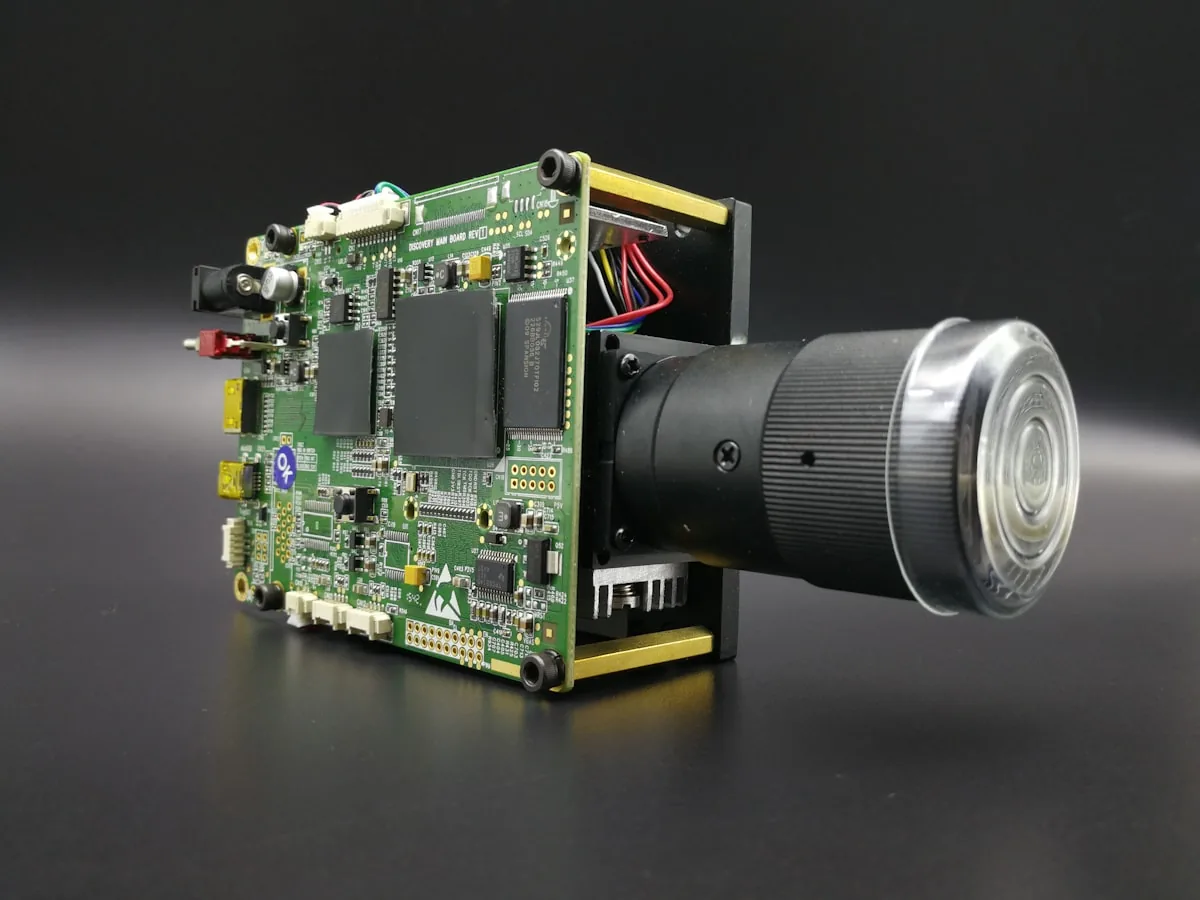
La vision industrielle par IA, qui associe des caméras à des modèles d’IA capables de « voir » et d’analyser des images en temps réel, est l’une des technologies ayant le plus d’impact dans l’industrie manufacturière et agroalimentaire. Du contrôle qualité dans les conserveries à l’inspection de pièces en usine, ses applications sont concrètes et son retour est bien documenté dans le secteur.
C’est aussi l’une des technologies où l’écart entre le discours commercial et la réalité est le plus grand. Cet article explique comment elle fonctionne, les conditions nécessaires à son bon fonctionnement et les difficultés que les argumentaires de vente mentionnent rarement.
Ce que la vision industrielle peut détecter
Les capacités des systèmes de vision actuels sont réellement remarquables. Dans des environnements industriels maîtrisés, ils peuvent détecter :
Les défauts de surface : fissures, taches, rayures, décolorations, bulles dans les matériaux. Leur précision peut dépasser celle du contrôle visuel humain pour les petits défauts ou ceux qui sont difficiles à repérer dans des conditions de travail normales (cadence de la ligne, variations d’éclairage, fatigue de l’opérateur).
Les défauts géométriques : dimensions hors tolérance, pièces déformées, éléments absents ou mal positionnés. Les caméras stéréoscopiques ou 3D peuvent mesurer des dimensions avec une précision de l’ordre du micromètre.
Les défauts de contenu : dans l’industrie alimentaire, corps étrangers, remplissage incorrect, étiquetage erroné, présence ou absence d’éléments (bouchons, scellés, étiquettes). Sur les lignes de conditionnement des conserveries, la vision industrielle détecte ces défauts à des cadences inaccessibles au contrôle visuel humain.
Le tri par qualité : dans la pêche et l’agroalimentaire, tri des captures ou des matières premières selon la taille, la couleur et l’aspect. Cette application est particulièrement pertinente pour la conserverie et l’industrie laitière.
Les conditions qui déterminent la qualité du résultat
La vision industrielle ne fonctionne pas de la même façon dans tous les environnements. Voici les conditions qui pèsent le plus sur la qualité du système :
L’éclairage. Un éclairage industriel conçu spécifiquement pour le système de vision compte autant que la caméra. Les variations d’éclairage (position du soleil dans un bâtiment, usure des lampes, poussière accumulée sur les caméras) sont la cause la plus fréquente de baisse de performance des systèmes en service. Un système bien conçu maîtrise l’éclairage indépendamment de l’environnement.
La position et le mouvement de l’objet. Si l’objet à inspecter n’occupe pas toujours la même position par rapport à la caméra, le système doit être plus robuste aux variations de position et d’angle. Les lignes de production bien mécanisées facilitent ce point.
La variabilité naturelle du produit. L’industrie agroalimentaire (anchois, thon blanc, lait, fromage) travaille des matières premières biologiques à forte variabilité naturelle. Le modèle doit apprendre à distinguer une variation naturelle acceptable d’un véritable défaut. Cela exige beaucoup plus d’exemples d’entraînement que l’inspection de pièces industrielles aux tolérances strictes.
La donnée la plus importante, dont personne ne parle : l’annotation
Pour entraîner un système de vision industrielle, il faut des milliers d’images annotées, c’est-à-dire des images pour lesquelles quelqu’un a indiqué si l’objet est défectueux ou non, et à quel endroit de l’image se situe le défaut.
C’est ce travail d’annotation que les entreprises sous-estiment le plus. Il est intensif, demande un jugement d’expert (les personnes qui le réalisent doivent savoir exactement ce qui constitue un défaut et ce qui n’en est pas un) et représente l’investissement en temps interne le plus important du projet. Dans certains projets de vision industrielle, l’annotation des données est la tâche qui prend le plus de temps.
La bonne nouvelle, c’est que ce travail est entre de bonnes mains : il revient aux personnes de l’entreprise qui connaissent le produit. La mauvaise, c’est que si son coût en temps n’est pas planifié dès le départ, il peut devenir le goulet d’étranglement du projet.
Trois industries où l’impact est évident
La conserverie (anchois, thon blanc, conserves de fruits de mer) se prête naturellement à la vision industrielle. Sur les lignes de production à forte part manuelle, la qualité de l’inspection humaine varie beaucoup, et un défaut qui atteint le consommateur a un coût élevé pour la réputation de la marque.
L’industrie lourde et la mécanique offrent des applications de contrôle dimensionnel et de détection de défauts de surface sur les pièces. La précision requise est élevée, et une pièce hors tolérance peut coûter cher.
L’industrie laitière offre des applications de contrôle du remplissage, de vérification des bouchons et de l’étiquetage, et de tri des produits sur des lignes à grande cadence.
Questions fréquentes
La vision industrielle peut-elle fonctionner sur des lignes de production existantes, ou faut-il installer de nouvelles machines ? Dans la plupart des cas, le système de vision s’intègre à la ligne existante sans nouvelle machine de production. Ce que l’on installe, ce sont les caméras, le système d’éclairage et l’ordinateur de traitement. La conception de l’intégration physique fait partie du projet et suppose d’évaluer la ligne existante.
Que se passe-t-il lorsque le système se trompe et rejette un produit conforme ? C’est le cas des « faux positifs » : le système signale comme défectueux un produit qui ne l’est pas. Le seuil de sensibilité du système est un choix de conception qui arbitre entre faux négatifs (défauts qui passent) et faux positifs (produits conformes rejetés). Cet arbitrage est défini avec l’équipe qualité de l’entreprise et peut être ajusté en production selon l’expérience.
Le système a-t-il besoin d’une connexion internet pour fonctionner ? Non. Les systèmes de vision industrielle traitent les images localement, en temps réel. La connexion internet n’est pas nécessaire à l’inspection. Elle peut servir à la supervision à distance du système ou à l’envoi de données de performance vers des outils d’analyse, mais elle n’est pas indispensable.